


Прецизионный ремонт монокристаллических лопаток газовых турбин: ключ к повышению производительности и надежности
Достижения в технологии турбинных лопаток привели к увеличению стоимости новых компонентов. Стоимость монокристаллического лезвия в два-три раза превышает стоимость обычного литого лезвия аналогичного размера и сложности. Высокая стоимость монокристаллического компонента может стимулировать владельца максимально увеличить срок службы компонента.

В качестве решения по снижению затрат на замену компонентов наша компания создала процессы, предназначенные для продления срока службы компонентов. Одним из таких процессов является регенеративная термообработка полного раствора (FSR). FSR восстанавливает микроструктуру и механические свойства сплава до нового состояния. Основной проблемой термообработки монокристаллического сплава ФСР является образование на поверхности рекристаллизованных зерен с остаточными напряжениями. Это риск, учитывая низкое содержание добавок, упрочняющих границы зерен, в монокристаллических сплавах. Рекристаллизация и/или случайные зерна в монокристаллических сплавах приводят к снижению усталостной долговечности и прочности на разрушение при высоких температурах. В результате они проверяются оригинальным производителем и отбраковываются. Это один из факторов удорожания монокристаллических отливок!
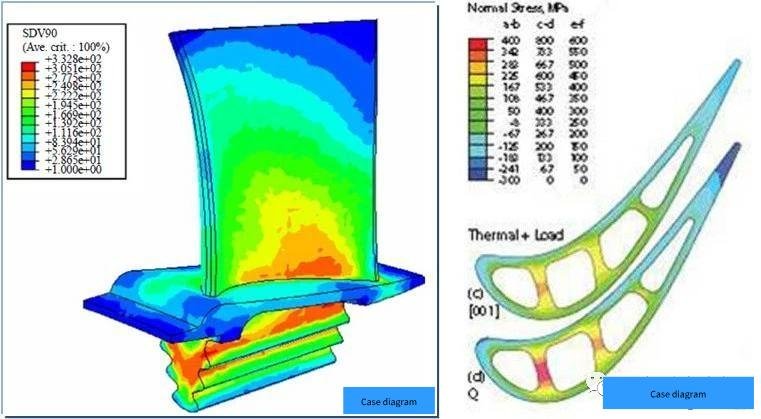
Для дальнейшей оценки возможности термообработки FSR монокристаллических турбинных лопаток нашей компанией был проведен пробный ремонт, в ходе которого крайне важно было обеспечить отсутствие пластической деформации критических поверхностей лопаток во избежание последующей рекристаллизации. Кроме того, необходимо использовать эффективные методы неразрушающего контроля для проверки рекристаллизации ответственных поверхностей. Демонстрационный ремонт и разрушающий анализ были выполнены с использованием лопаток турбины высокого давления Siemens SGT-100, изготовленных из монокристаллического сплава CMSX-4, как показано на рисунке 2. Лопасти проработали 28 лет,{{5} } часы. После одного ремонта он проработал еще 12,000 часов. Общее время обслуживания составляет 36,000 часов, и OEM-производитель уведомляет оператора о том, что срок годности детали истек!

Репрезентативное лезвие в группе было подвергнуто разрушающему контролю в состоянии «при получении» для установления базовых металлургических условий. Оставшиеся пять лопастей требуют ремонта, в том числе:
Удаление покрытия
Обнаружение размера и проникновения
Полная омолаживающая термообработка
Заменить внешнее платиноалюминатное покрытие.
Репрезентативное лезвие в группе было подвергнуто разрушающему контролю в состоянии «при получении» для установления базовых металлургических условий. Оставшиеся пять лопастей требуют ремонта, в том числе:
Сканирующая электронная микроскопия базовых сплавов (гамма-форма)
Испытание на стрессовое разрушение образцов микропластин, взятых с аэродинамических профилей.
Микроскопическое исследование внутренних и внешних поверхностей.

Внешняя поверхность аэродинамического профиля имеет алюминизированное платиновое покрытие, как показано на рисунке. Хотя покрытие было частично изношено, оно обеспечивало эффективную защиту в течение предыдущих интервалов технического обслуживания, поскольку повреждений основного сплава не наблюдалось.
Внутренняя поверхность профиля без покрытия, рисунок 3 справа. На внутренней поверхности наблюдалось незначительное окисление основного сплава с глубиной проникновения<25 microns (0.001 in).

После удаления покрытия листья проверяют на наличие открытых трещин или дефектов с помощью флуоресцентного теста на проникновение (FPI). Никаких признаков обнаружено не было.
Экспертиза установила, что эти листья пригодны для ремонта. Для измерения толщины стенки используется ультразвуковая технология.
После термообработки ФСР рекристаллизованные зерна в ключевых участках лопаток подвергались неразрушающему контролю методом химического травления. В четырех из пяти лопастей в ключевых областях появляются рекристаллизованные зерна (пример показан на рисунке 4).
Разрушающий контроль подтвердил, что глубина рекристаллизации хотя бы одной лопатки превышала предел годности (не все участки рекристаллизации разрушены).

На основании этого вывода еще 12 лезвий с истекшим сроком эксплуатации были отправлены на дальнейший анализ. Группа состоит из семи лопаток из одной исходной испытательной группы из шести лопаток и пяти лопаток из разных групп лопаток. Все лопатки были отремонтированы, включая удаление покрытия и процесс термообработки FSR с последующим макроскопическим травлением рекристаллизованных зерен.
Все листья изначально имели в ключевых участках в разной степени рекристаллизованные зерна. Лопатка проходит цикл механического удаления зерен и повторного контроля до тех пор, пока рекристаллизованные зерна не будут удалены из всех критических участков. Наконец, был проведен разрушающий контроль восьми лопастей (пяти в группе из семи и трех в группе из пяти) для проверки результатов контроля и оценки остаточной толщины стенок. Было обнаружено, что все семь лопастей первой группы находятся в пределах технического обслуживания, а четыре пятых лопастей второй группы находятся в пределах технического обслуживания.


